
Використання еліптичного еквалайзера (EE), агресивних ФВЧ і ФНЧ фільтрів та Mid-Side Processing (M/S) для контролю (обмеження) в області низьких, високих частот та стерео (нефазової) інформації відповідно.
Завдання інженера з різання майстер-диска полягає в тому, щоб максимізувати модуляції канавки, які є даними в механічній пам’яті носія. Рівень корисного сигналу має бути якомога вищим за рівень шуму самої канавки, але без ризику пошкодження лакового майстер-диска, різальної головки чи голки звукознімача. Це ходьба по канату, і ця робота значно ускладнюється сигналами з певними характеристиками.
Серед основних проблемних факторів:
- Надмірні низькі частоти. Вони викликають занадто велику бічну (горизонтальну) модуляцію. Якщо аудіосигнал надто гучний або перенасичений басом, крок канавки стає критичним. Комп’ютер керування кроком (Pitch Control) досягає межі потужності приводу, і різець прориває стінку сусідньої суміжної доріжки, викликаючи переріз канавок (overcutting).
- Надмірні високі частоти. Для запису високочастотних коливань на пластинку, що обертається, прискорення різальної головки може сягати 3000G. Особливо критичними є сибілянти (шиплячі звуки «с», «ш», «з») та інші високочастотні елементи (наприклад, хай-хети). Звук «ссс», який чисто звучить на магнітній стрічці або цифровому записі, на вінілі може перетворитися на брудне шипіння «шшш» та може спричинити ефекти перехресної модуляції. Це призводить до спотворень та руйнування стереопанорами. Рівень таких частот необхідно суворо контролювати за допомогою де-есерів та лімітерів на етапі попереднього мастерингу.
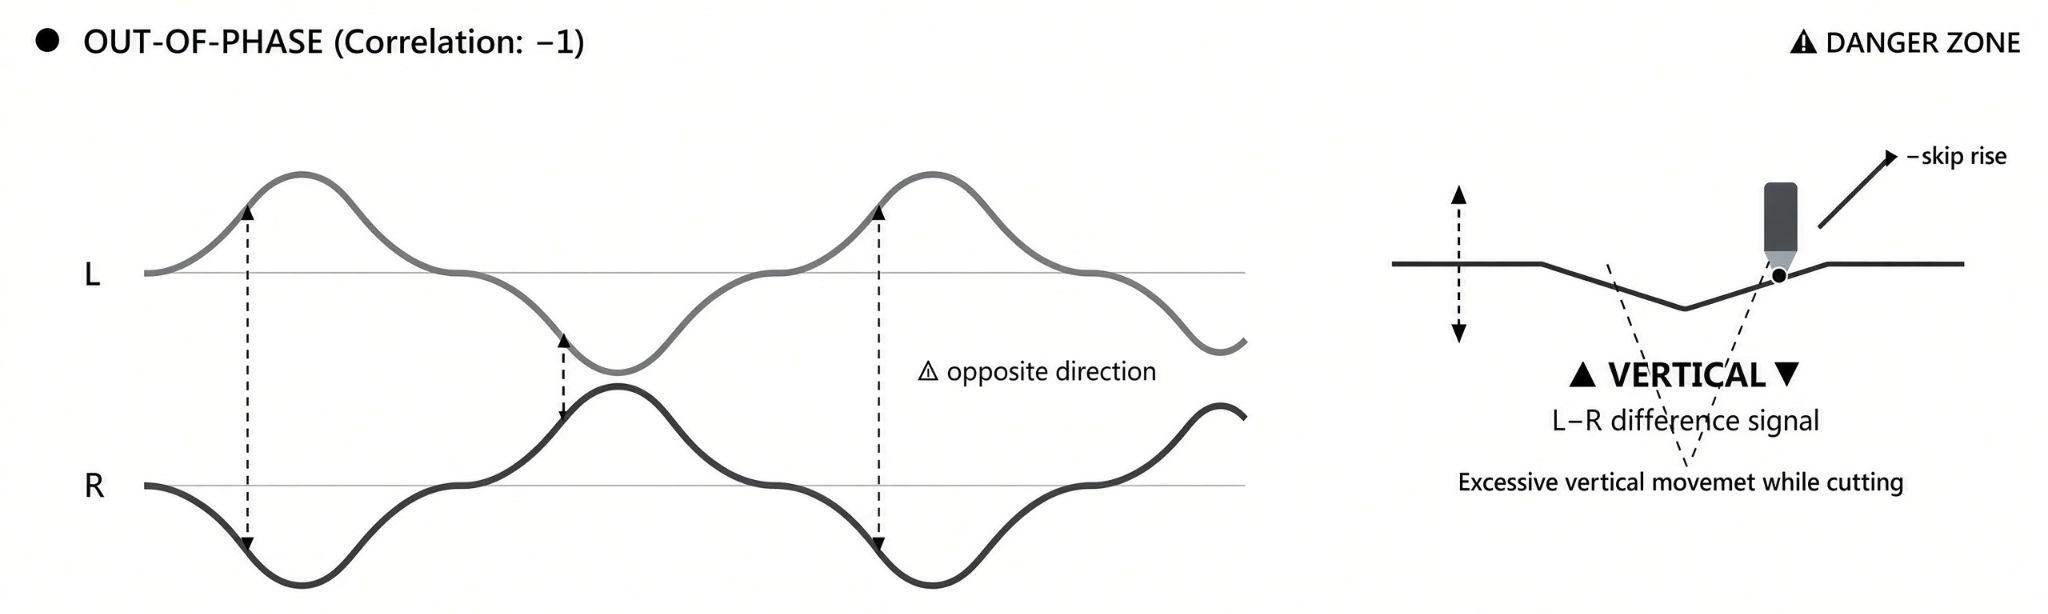
- Протифаза або надмірний L−R сигнал (різниця каналів). Фазові розбіжності між лівим і правим каналами змушують різець рухатися вертикально (вгору-вниз). Якщо ці коливання не обмежити, різець може зануритися занадто глибоко і пошкодити алюмінієву підкладку лакового диска, або ж піднятися занадто високо, створивши надто мілку канавку, з якої голка просто вилітатиме під час відтворення.
Низькі частоти у стереоформаті вимагають значного вертикального руху голки (стилуса), оскільки глибина доріжки різко змінюється. Така складна геометрія канавки може легко призвести до перескакування голки. Щоб вирішити цю проблему, усі низькі частоти нижче 100 Гц слід панорамувати суворо по центру й уникати їхнього розведення по краях стереобази.
Протифаза створює проблеми іншого роду, зокрема взаємне поглинання частот, які різцева головка просто не здатна зафіксувати на лаковому диску (мастер-лаку). Вам може здаватися, що звук стає об’ємнішим, коли ви зсуваєте удари барабанів на кілька мілісекунд для створення ефекту розширення фази. Проте насправді такий протифазний матеріал — особливо в суббасовому регістрі — змушує різцеву головку рухатися в протилежних напрямках одночасно, що псує нарізку. Як наслідок, канавка руйнується, і голка починає перескакувати. Щоб повністю уникнути цієї проблеми, стежте, аби всі частоти нижче 300 Гц залишалися в абсолютній фазі (моно).
Фазова кореляція при нарізанні вінілових лакерів
У технології нарізання вінілових платівок (лакерів/ацетатів) немає фіксованого відсоткового допуску для протифазного сигналу. Величина вертикальної модуляції (різницевий сигнал L − R) обмежується не відсотками, а фізичними параметрами геометричних меж канавки.
Чому це важливо
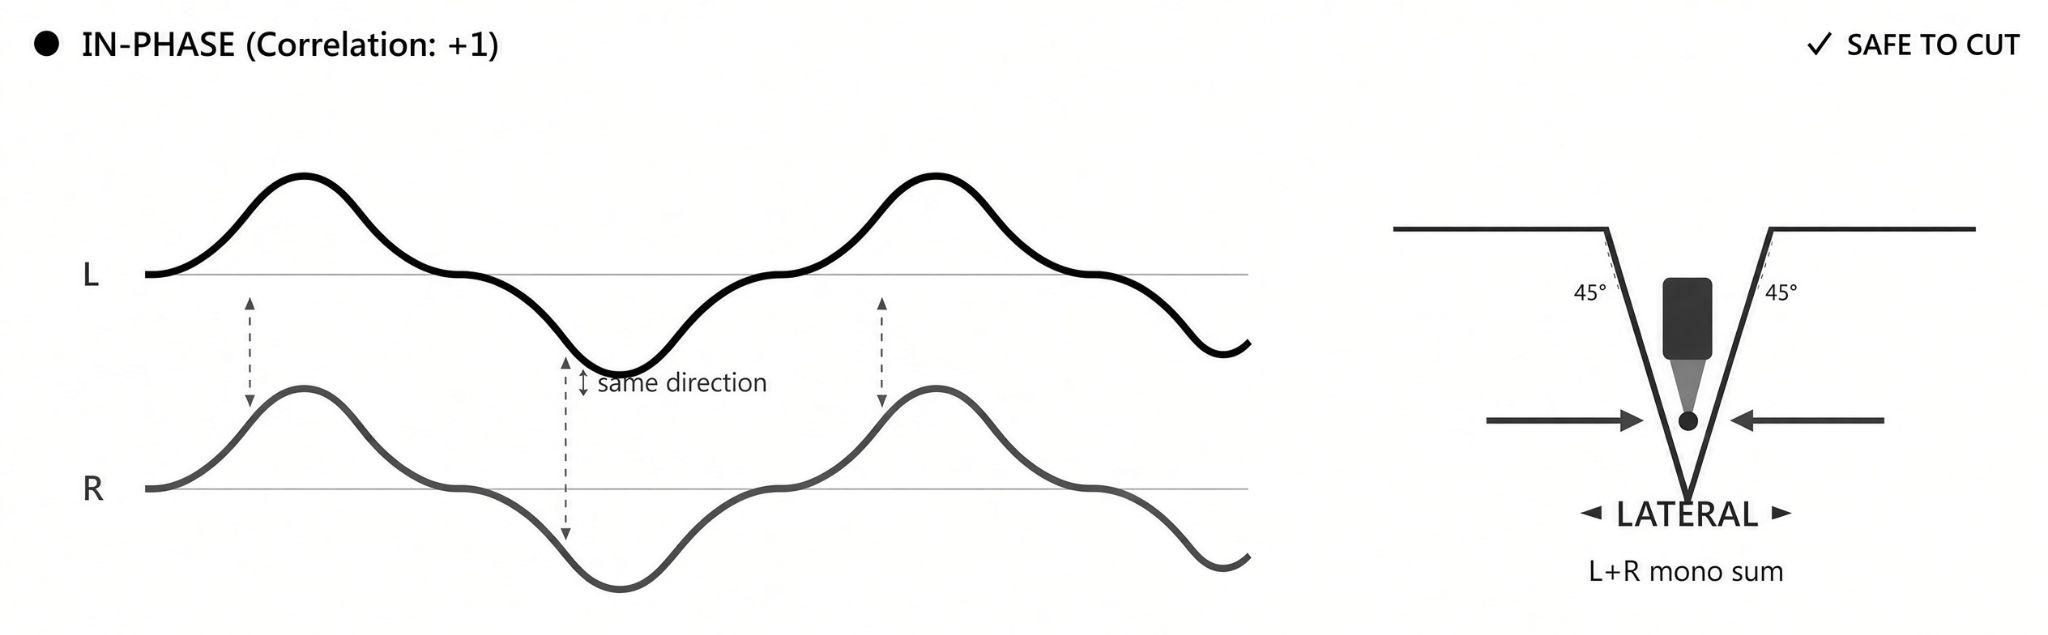
- Принцип кодування: у стереозаписі горизонтальний рух різця (сумарний сигнал L + R) формує моноскладову, а вертикальний рух (різницевий сигнал L − R) відповідає за просторову протифазну інформацію.
- Фізичні ризики: надмірна вертикальна модуляція робить канавку надто мілкою (вузькою) або змушує різець повністю відриватися від поверхні. При відтворенні це призведе до вискакування голки з канавки (дропауту) або пошкодження її стінок.
Правило безпеки
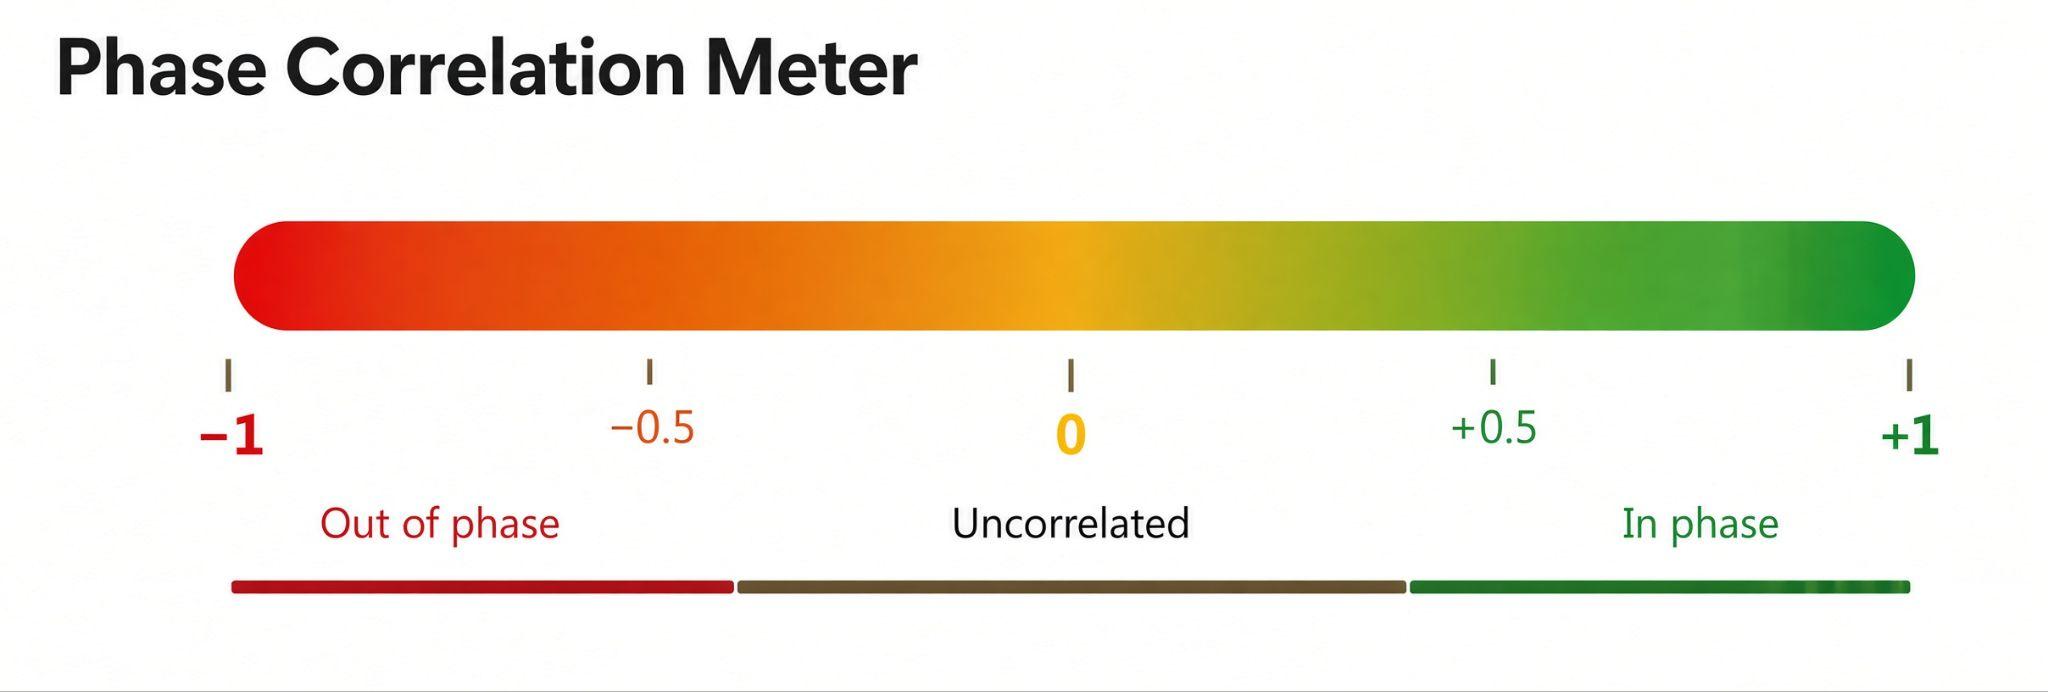
Протифазна інформація не повинна перевищувати допустимі межі глибини різання. Для моніторингу використовують гоніометри та корелятори фази: значення індикатора не має опускатися в зону від 0 до −1 (де −1 означає повну протифазу).
Технічне рішення
Для захисту лакера під час мастерингу застосовують еліптичний еквалайзер (EE) або плагіни вертикального обмеження (Vertical Limiter). Вони зводять низькі частоти (зазвичай нижче 150–300 Гц) у моно. Це усуває небезпечні низькочастотні вертикальні коливання, зберігаючи стабільну глибину канавки та безпечну траєкторію для голки.
Інженер, який вирізає майстер-диск, добре знає ці проблеми та має спеціальне обладнання для роботи з цими сигналами, якщо вони присутні: наприклад, фільтри з крутим зрізом для екстремальних низьких і високих частот. Фільтри низьких частот дозволяють інженеру контролювати швидкість різця в прийнятних межах. А стійка електроніки токарного верстата містить обмежувачі прискорення або де-есери, які накладають обмеження на прискорення різального стилуса.